 EN

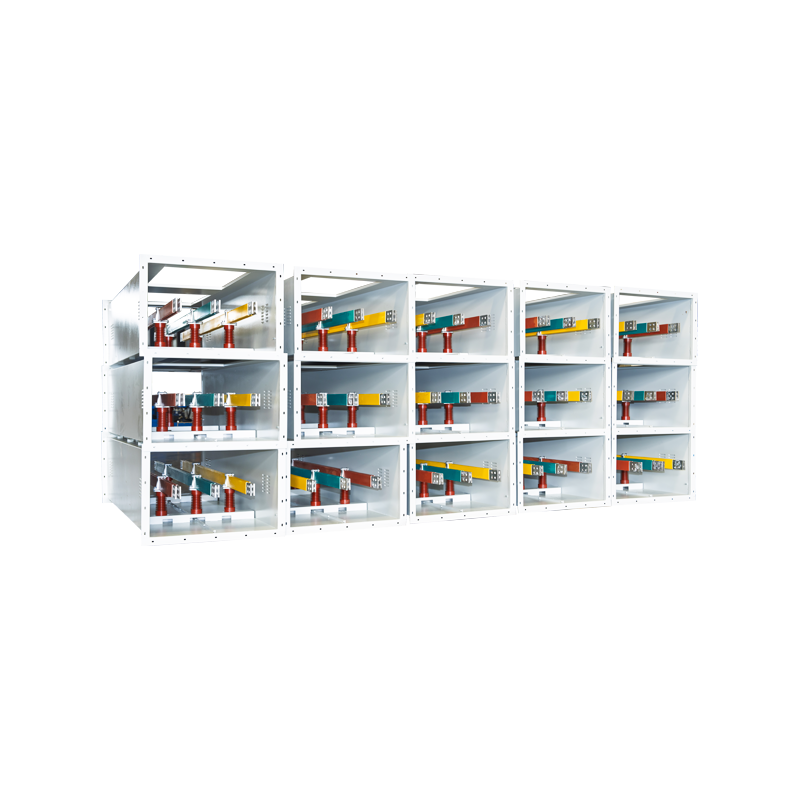
Semasa ujian kenaikan suhu rutin, papan suis 2000 A gagal kerana bar bas utamanya mencapai 112 K di atas ambien - 7 K melebihi had. Saiz konduktor telah disalin daripada reka...
View More +
 +86-180 3625 3000

Panduan Fabrikasi Busbar: Langkah Proses, Bahan dan Kawalan Kualiti
Pada pukul 3 petang. pada petang yang paling panas tahun ini, papan suis 4,000 A di loji pantai bergerak buat kali ketiga minggu itu. Reka bentuknya adalah baik dan pemutus diuji dengan baik. Penyebab sebenar: sambungan terkunci pada palang utama yang ditumbuk, dibiarkan dengan duri yang dinaikkan dan tork ke bawah pula. Burr menimbus sebahagian besar kawasan sentuhan, rintangan merayap ke atas, dan setiap kitaran haba harian menolak sendi lebih dekat kepada kegagalan.
Kisah ini berulang di seluruh industri kerana fabrikasi busbar — memotong, menumbuk, membongkok, menyadur, penebat dan ujian — ialah tempat reka bentuk elektrik yang baik sama ada bertahan atau runtuh secara senyap. Kesimpulan diutamakan: pemilihan bahan dan kualiti bersama menentukan hayat perkhidmatan sistem bar bas jauh lebih daripada apa-apa yang dicetak pada papan namanya. Panduan di bawah merangkumi langkah fabrikasi teras, keputusan kuprum-berbanding-aluminium, cara bar bas tiub ditebat, ujian yang sebenarnya meramalkan prestasi medan dan perkara yang harus disahkan oleh pembeli sebelum menandatangani pesanan pembelian.
Apa yang Dicakupi Sebenarnya Fabrikasi Busbar
Fabrikasi menukar stok konduktor mentah — biasanya bar kuprum elektrolitik atau tiub aloi aluminium tersemperit — menjadi pembawa arus siap sedia dipasang. Ia merangkumi tiga aliran kerja yang agak berbeza:
- Fabrikasi bar rata: memotong, menumbuk, membengkok dan menyadur bar segi empat tepat untuk papan suis, papan panel dan pemasangan pengedaran.
- Pembuatan busbar tiub: memotong aluminium tegar atau tiub kuprum mengikut panjang, kelengkapan hujung kimpalan dan sambat, dan penebat tiang pemasangan dan kurungan penetapan — piawaian untuk pencawang voltan tinggi, di mana tiub merentang antara struktur keluli.
- Perhimpunan bas: menempatkan konduktor bertebat di dalam kepungan padat untuk pengagihan voltan sederhana dan rendah, termasuk sistem berketumpatan tinggi untuk bangunan komersial dan perindustrian.
Langkah-langkah bertindih, tetapi toleransi, alatan dan mod kegagalan tidak. Kedai yang ternyata bar panel yang sangat baik tidak layak secara automatik untuk mengimpal tiub pencawang atau penebat tuang di bawah vakum, itulah sebabnya setiap keupayaan patut diteliti secara berasingan apabila anda menilai pembekal.
Langkah-langkah Fabrikasi Teras, mengikut Tertib
Tidak kira jenis produk, kedai yang berdisiplin mengikut urutan enam peringkat yang sama:
- Pemilihan dan penyediaan bahan — sahkan gred aloi dan marah terhadap sijil kilang, kemudian luruskan dan bersihkan stok sebelum pemotongan bermula.
- Pemotongan dan saiz — ricih, gergaji, atau potong CNC mengikut panjang dengan muka segi empat sama; muka tersebut kemudiannya menjadi sebahagian daripada permukaan sendi.
- Menebuk dan menggerudi — Penebuk CNC biasanya memegang kedudukan lubang dalam ±0.1–0.2 mm, dan peletakan lubang secara langsung menentukan berapa banyak kawasan sentuhan yang diperolehi setiap sambungan bolted.
- Membengkok dan membentuk — jejari selekoh dalam hendaklah sekurang-kurangnya sama dengan ketebalan bar untuk tembaga; aluminium memerlukan jejari yang lebih besar dan perhatian kepada arah butiran, atau retakan muka luar.
- Rawatan permukaan — degrease dan deoxidize, kawasan sambungan plat timah atau perak, atau gunakan penebat penuh pada produk voltan lebih tinggi.
- Pemeriksaan dan ujian — pemeriksaan dimensi, tolok lubang, pensampelan lekatan penyaduran, dan ujian elektrik pada produk terlindung sebelum penghantaran.
Pilihan permukaan berhak mendapat keputusannya sendiri, kerana ia memperdagangkan kos berbanding kestabilan bersama:
| Rawatan | Apa yang Disampaikannya | Penggunaan Biasa | Awas |
|---|---|---|---|
| Kosong (dibersihkan, dinyahoksida) | Kos terendah; bergantung pada tekanan pengapit yang tinggi | Alat suis dalaman yang kering | Pengoksidaan meningkatkan rintangan sendi dari semasa ke semasa |
| Penyaduran timah | Melambatkan pengoksidaan; memaafkan untuk sendi berbolted | Pengagihan kuasa am, tapak dalaman yang lembap | Permukaan yang lebih lembut; kawal tork dan elakkan terlalu mampatan |
| Penyaduran perak | Rintangan sentuhan terendah; bertolak ansur dengan suhu yang lebih tinggi | Sambungan arus tinggi, berbasikal beban yang kerap | Kos yang lebih tinggi; calar mendedahkan logam asas |
| Tuangan resin epoksi | Lapisan dielektrik penuh; membolehkan susun atur padat | Bar bas tiub kelas kV 35 | Kawalan batal dan kualiti penawar adalah kritikal |
Lenturan menghasilkan kerja semula yang paling banyak dalam pengeluaran biasa. Bar yang dibengkokkan terlalu ketat, atau melintasi bijirin bergolek, boleh kelihatan sempurna dan masih membawa rekahan mikro yang tumbuh di bawah kitaran haba selama beberapa dekad. Letakkan jejari dan keperluan butiran pada lukisan, bukan dalam ingatan pengendali.
Tembaga atau Aluminium? Akibat Fabrikasi
Pada kekonduksian isipadu, tembaga menang: kira-kira 100% IACS berbanding kira-kira 61% untuk aluminium. Tetapi kuprum juga kira-kira 3.3 kali lebih tumpat, dan itu mengubah aritmetik sepenuhnya. Untuk membawa arus yang sama, bar aluminium memerlukan kira-kira 1.6 kali keratan rentas — namun beratnya masih hampir separuh dan kos lebih rendah bagi setiap ampere yang dibawa.
Kekonduksian Elektrik mengikut Isipadu (% IACS)
Aluminium mengalir ~61% serta tembaga mengikut isipadu namun berat ~70% kurang — sebab ia menguasai pemasangan tiub rentang panjang.
Berat menerangkan sebab busbar tiub tegar di pencawang hampir selalunya aloi aluminium: setiap kilogram tambahan pada rentang yang panjang membiak menjadi penyokong, asas dan kos pemasangan yang lebih besar. Komposisi magnesium-aluminium menambah kekuatan yang diperlukan oleh rentang luar yang panjang dan daya litar pintas.
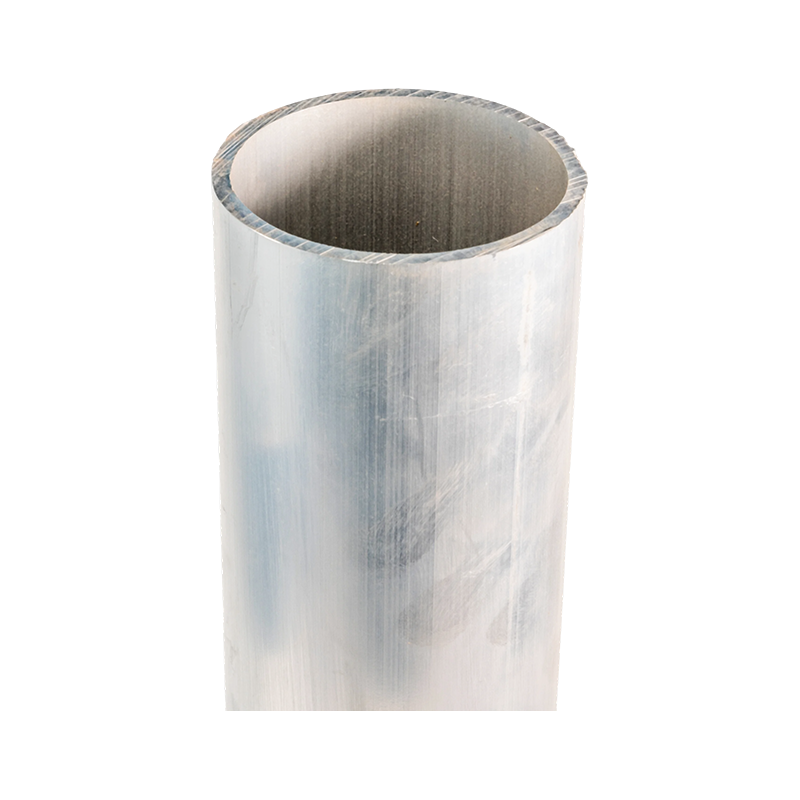 Bar Bas Tiub Aloi Magnesium-Aluminium Voltan Ultra Tinggi Tersedia dalam aloi 6063G, LF21Y, 6R05 dan 2A14 untuk sistem 220 kV hingga 1000 kV, konduktor tiub lancar ini menggabungkan berat ringan dan kekuatan aloi yang merentang pencawang luar yang panjang dan daya litar pintas yang diminta. Lihat Produk →
Fabrikasi mengikut bahan. Aluminium mengoksida semula dalam beberapa minit selepas pembersihan, jadi muka sendi mesti dinyahoksida dan dipasang dengan segera. Springback selepas lentur adalah lebih tinggi, jejari lentur lebih besar, dan kimpalan memerlukan prosedur yang layak untuk aloi tertentu - tabiat kedai tembaga generik dipindahkan dengan buruk.
Penebat: Tempat Busbar Tiub Mendapat Perlindungannya
Pada busbar tiub voltan sederhana dan tinggi, konduktor kosong hanyalah separuh daripada produk. Sistem penebat menetapkan jarak rayapan, kelegaan fasa, kelakuan nyahcas separa, dan betapa padatnya pemasangan itu. Laluan utama ialah lengan pengecutan haba pada hujung asas; EPDM tersemperit atau getah silikon; PTFE untuk persekitaran suhu tinggi dan agresif kimia; dan tuangan resin epoksi untuk kelas voltan yang lebih tinggi.
Pemutus adalah di mana disiplin fabrikasi menunjukkan paling jelas. Di bawah tuangan vakum, udara dan bahan meruap diekstrak sebelum resin sembuh, tidak meninggalkan lompang kepada pelepasan separa benih. Bar berpenebat tanpa kawalan itu boleh melepasi ujian tahan kilang dan masih berumur pramatang dalam perkhidmatan — satu sebab produk kelas 35 kV disaring secara rutin dengan ukuran luahan separa.
 Bar Bas Tiub Pemutus Resin Epoksi Tuangan vakum dalam satu acuan lancar daripada kuprum bebas oksigen, bar kelas kalis api 35 kV ini menghilangkan antara muka dan lompang penebat, menyokong penapisan nyahcas separa dan hayat perkhidmatan melebihi 30 tahun. Lihat Produk →
Kawalan Kualiti Yang Meramalkan Prestasi Medan
Tiga keluarga ujian memisahkan fabrikasi yang ketat daripada yang optimis:
- Ujian kenaikan suhu. Di bawah IEC 61439-1, pemasangan berjalan pada arus terkadar sehingga suhu stabil, dengan bar bas tembaga kosong terhad kepada kenaikan 105 K di atas ambien. Oleh kerana pemanasan dalam sambungan perintang berskala kira-kira dengan kuasa dua arus, walaupun rintangan sambungan tambahan sederhana muncul dengan cepat pada beban terkadar.
- Pemeriksaan bersama dan penyaduran. Tolok kedudukan lubang, pengesahan tork dan pensampelan lekatan penyaduran menangkap kecacatan yang menjadi titik panas kemudiannya.
- Ujian penebat. Tahan frekuensi kuasa ditambah dengan ukuran nyahcas separa, terutamanya untuk sistem tuang dan tersemperit.
Kenaikan Suhu lwn. Arus Beban (Model Rintangan)
Skala naik dengan kuasa dua arus: pada 125% daripada beban terkadar, fizik sambungan yang sama menghasilkan lebih kurang 56% lebih pemanasan.
Kecacatan Biasa dan Cara Kedai Menangkapnya Awal
Kebanyakan kerja semula dalam pengeluaran busbar kembali kepada senarai pendek punca berulang. Perkadaran di bawah adalah ilustrasi dan bukannya statistik, tetapi pengurus pengeluaran yang berpengalaman akan mengenali bentuk carta:
Pemacu Biasa Kerja Semula Fabrikasi (Ilustratif)
Burr & tepi tajam — 30% Retakan bengkok - 25% Penjajaran lubang — 20% Kecacatan penyaduran - 15% Lompang penebat — 10%
- Burr dan tepi tajam selepas memotong atau menumbuk — diperbaiki dengan menjadikan deburring sebagai langkah wajib dan ditandatangani dan bukannya pilihan.
- Retak selepas dibengkokkan — dihalang dengan menghormati jejari selekoh minimum dan membongkok melawan butiran bergolek di mana reka bentuk membenarkan.
- Ketidakselarasan lubang — dikawal dengan penebuk CNC dan tolok go/no-go dan bukannya susun atur manual.
- Penyaduran penyaduran — ditangkap melalui persampelan lekatan pada setiap kelompok, bukan sahaja artikel pertama.
- Lompang penebat — disingkirkan melalui penuangan vakum dan pemeriksaan pelepasan separa rutin.
Perkara yang Pembeli Perlu Sahkan Sebelum Memesan
Semasa menilai fabrikasi, tukar soalan generik dengan soalan konkrit:
- Bolehkah mereka membekalkan sijil kilang yang mengikat setiap kelompok kepada gred aloi dan temperamen yang dinyatakan?
- Adakah pemotongan, tebukan, lenturan, kimpalan dan penebat dilakukan secara dalaman, atau disubkontrakkan kepada pihak ketiga yang tidak diketahui?
- Untuk produk tiub: prosedur kimpalan dan reka bentuk sambatan yang manakah layak, dan bolehkah mereka menunjukkan rekod ujian?
- Untuk produk bertebat: adakah penuangan dilakukan di bawah vakum, dan adakah ia menjalankan ujian nyahcas separa rutin?
- Toleransi yang manakah akan mereka lakukan pada kedudukan lubang, kelurusan dan panjang siap — secara bertulis?
Pemilihan penebat tergolong dalam perbualan yang sama. PTFE kekal stabil dalam tetapan suhu tinggi dan agresif secara kimia di mana sistem getah menua lebih cepat, manakala epoksi tuangan vakum sesuai dengan kelas voltan tinggi dan pencawang padat.
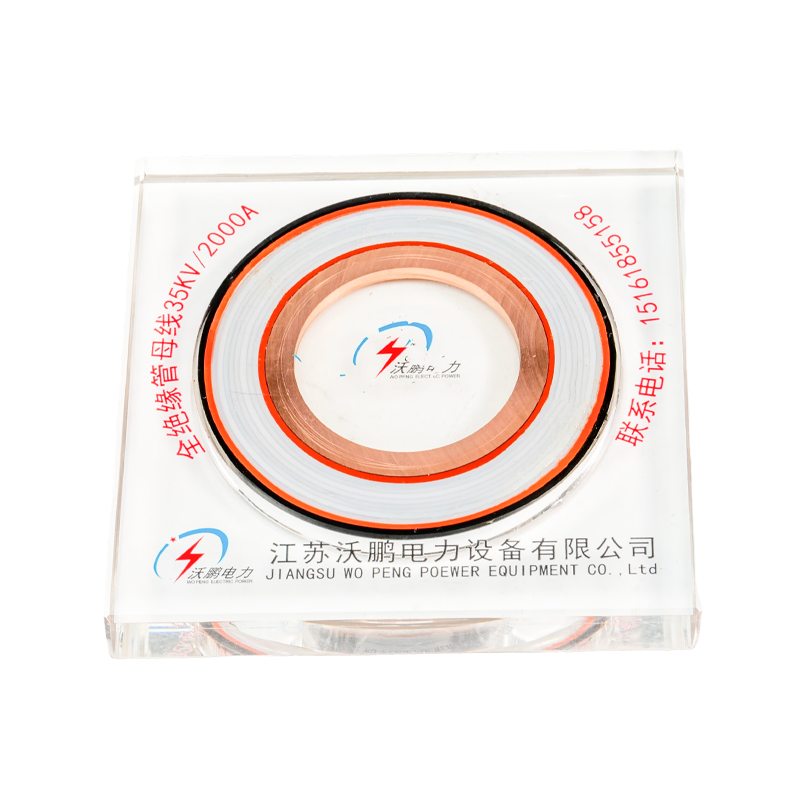 Bar Bas Tiub PTFE Dengan penggulungan filem PTFE, berbilang skrin kapasitif, dan julat operasi -60°C hingga 250°C serta perlindungan IP68, bar berpenebat ini sesuai dengan pemasangan pencawang pada suhu tinggi, agresif kimia dan padat. Lihat Produk →
Logik pemilihan berulang merentasi jenis konduktor. Sebelum mengunci spesifikasi, adalah wajar membaca panduan khusus bagaimana untuk memilih bar bas tiub aloi aluminium yang betul , kemudian mengambil senarai pendek keperluan kepada fabrikasi dan bukannya sebaliknya.
Soalan Lazim
Apakah toleransi yang boleh dipegang oleh pembuat secara realistik pada kedudukan lubang?
Penebuk CNC biasanya memegang ±0.1–0.2 mm pada pusat lubang; penggerudian manual dari garisan scribed boleh hanyut ke arah ±0.5 mm atau lebih teruk. Untuk sambungan berbolted, ketekalan merentas palang mengawan lebih penting daripada nombor mutlak, jadi tanyakan cara kedai memasang bahagian mengawan bersama-sama.
Bolehkah bar bas aluminium menggantikan tembaga di mana-mana?
Tidak. Aluminium menang pada berat dan kos per ampere dalam larian terbuka dan rentang panjang, tetapi tembaga masih masuk akal apabila ruang sempit, sambungan banyak, atau infrastruktur di sekelilingnya adalah tembaga. Sambungan aluminium-ke-kuprum memerlukan reka bentuk dan perkakasan peralihan yang disengajakan.
Bagaimanakah fabrikasi busbar tiub berbeza daripada kerja bar rata?
Tiub menambah penyemperitan atau lukisan, potong segi empat sama ke panjang, kimpalan sambungan dan kelengkapan hujung, dan reka bentuk mekanikal untuk beban rentang dan daya litar pintas. Penebat pos dan kurungan penetapan adalah sebahagian daripada sistem, bukan aksesori yang dipasang selepas itu.
Apakah yang perlu disertakan dalam petikan fabrikasi?
Sekurang-kurangnya: aloi dan suhu, toleransi dimensi, kelas penebat dan proses, laporan ujian yang dibekalkan dengan penghantaran, dan pembungkusan yang direka untuk bahagian tegar yang panjang. Jika pembekal teragak-agak untuk meletakkannya secara bertulis, anggap ia sebagai data. Untuk sistem bar bas tiub yang dipadankan dengan voltan, rentang dan persekitaran anda, anda boleh meminta semakan spesifikasi dan bandingkan jawapan sebelah menyebelah.
Berita
-
-
Pada pukul 3 petang. pada petang yang paling panas tahun ini, papan suis 4,000 A di loji pantai bergerak buat kali ketiga minggu itu. Reka bentuknya adalah baik dan pemut...
View More + -
Tanya dua katalog apa yang boleh dibawa oleh bar aluminium 100 × 10 mm dan anda mungkin mendapat dua jawapan berbeza — 800 A dari satu, 965 A dari yang lain. Kedua-duanya bol...
View More + -
Soalan ampacity juga merupakan soalan suhu Bar bas tembaga 100 x 10 mm boleh kelihatan seperti pilihan yang selamat untuk papan suis 1000 A sehingga ia dipasang ...
View More + -
Penebat bar bas jarang mendapat perhatian semasa operasi rutin, sehingga lampu kilat menurunkan bahagian suis atau sokongan retak membolehkan bar bas mengendur. Penebat adala...
View More +
Produk yang Disyorkan


Mudah alih
KATEGORI
Hubungi Kami
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 8, Jalan Yanjin, Taman Perindustrian Chengxi, Bandar Shanyang, Kaunti Baoying, Bandar Yangzhou, Wilayah Jiangsu, China
Hak Cipta © Jiangsu Wopeng Power Technology Co., Ltd.
Hak Cipta Terpelihara.
 Pengeluar Bar Bas Bertebat Tersuai
Kilang Sistem Busbar Tiub